

インテリジェントねじ切り機
1. パイプ径を自動識別 2. 自動ツール調整と設定 3. パイプサイズは15mmから100mmまで 4. 15~25mmパイプのねじ切り時間は4秒程度 5.適用範囲:イギリスねじ、アメリカねじ、メートルねじ、カスタマイズされた非標準ねじ ...
See Details
乗組員 A は、昼食前に 50 mm PVC 導管を 200 本切断しましたが、端には決して触れませんでした。作業員 B は、カットごとにバリ取りツールを実行することで、同じ作業に約 12 分追加します。木曜日の検査では、乗組員Aがひび割れたソケット、差し込むすべての継手からプラスチックを削り取る排水管、途中で破れたケーブル絶縁体を追跡している。
PVC のバリ取りは、パイプのワークフロー全体の中で最も安価なステップです。内側に 1 回、外側に 1 回のパスで、各端で 20 秒を超えることはほとんどありません。スケジュールが厳しくなると真っ先に消えてしまうステップでもあります。以下に、バリの実際の内容、どのツール クラスがどのパイプ サイズに適合するか、およびそのステップが溶剤溶接または押し込みシーケンスのどこに属するかを示します。
PVC パイプのバリ取りツールは、プラスチック パイプの端の内側と外側の端に残っている盛り上がったリップを取り除き、切断角を滑らかにして、ソケットの壁から材料をこすり落とさずにパイプが継手に入るようにします。
プラスチックのバリと金属のバリは別の問題です。鋼管を切断すると、硬くて鋭い刃が残り、折れてしまいます。ホイール カッターで切断された PVC パイプは、柔らかく巻かれたリップを内側に押し込み、鋸刃はプラスチックの羽根のような旗を残し、ラチェット カッターは、しばしば完全な円形ではなくなった端の細い尾根を剪断します。
バリ取りと面取りは同じ作業ではありません。バリ取りは、そこにあるべきではなかった材料を除去します。面取りは、材料を約 10 ~ 15 度で意図的に除去するため、パイプを削るのではなくソケットに滑り込みます。ほとんどのブレードタイプのツールは、両方を 1 回のパスで実行します。ファイルは一方を実行し、もう一方を残します。
約 63 mm 未満の PVC パイプの場合は、グラインダーをセットアップするよりも手動のバリ取りツールを使用した方が早いです。 110 mm を超えると、電動面取りツールまたはフラップ ディスクが時間と一貫性の両方で優れています。
作業現場からのルール: バリ取りを作成したカットよりもバリ取りに時間がかかる場合は、工具の直径が間違っています。
ツールの選択は、ブランドではなく直径、壁の厚さ、壁の構造に従います。薄肉パイプとフォームコアパイプには軽量のブレードツールが必要ですが、ソリッドウォールのスケジュール 40 および 80 パイプは電動面取りに耐えます。
| パイプサイズと用途 | 壁メモ | 推奨ツール | 気をつけてください |
| 16 ~ 32 mm 導管、凝縮水 | 薄肉、1.5~2.5 mm | ハンドブレードリーマ | 過剰な圧力によりボアがフレアします |
| 40 ~ 63 mm DWV、小さなウォーターライン | 固体壁、2 ~ 3 mm | ハンドリーマまたはロータリーバリ取りビット | 楕円形の端部でのブレードのビビリ |
| 75-110 mm ドレン、廃棄物、ベント | 固体壁、3 ~ 5 mm | コードレス グラインダーの 80 グリット フラップ ディスク | 熱が蓄積してエッジが汚れる |
| 160-315 mm 下水道、雨水、本管 | 4 ~ 10 mm、ガスケットが付いている場合が多い | 深さストップ付きの電動ベベラーまたはグラインダー | 不均一な面取りは、何もないより悪いです |
| フォームコアまたはセルラーコア、任意のサイズ | 発泡中心上の固体スキン | ハンドツールのみ、軽い圧力 | 電動工具がコアを粉砕する |
発泡芯パイプは別ケースとなります。壁は発泡中心の周りの固体の皮であり、電動工具がそれに食い込むとコアが粉砕され、ガスケットが密閉されないぼろぼろの端が残ります。手工具、軽い圧力、刃が削れずに破れ始める前に交換されます。
切断品質によって、バリ取りがどの程度残されているかが決まります。留め鋸の細かい歯の刃は、小さな縁が付いた四角い端を残します。切れ味の悪い刃やホイールカッターではバリが残り、掃除に3倍の時間がかかります。現場では、鋭い刃を備えたコンパクトなコードレスのこぎりを使用するのが、通常、切断端を 1 回のパスでバリ取りできるほど直角に保つための最も早い方法です。
 XJ.853 21V ブラシレス丸のこ レーザーガイド付き 木材やパネルを真っ直ぐに切断するためのレーザーガイド付きコードレス 140mm のこぎり。バリ取り前に切断端を直角に保つのに役立ちます。 製品を見る→
バリ取りは、切断と乾式取り付けの間で、プライマーやセメントがパイプに触れる前に行われます。ここは省略しますが、問題なく見えたジョイントが数か月後に故障する最も一般的な理由です。
組み立て期間は短いです。 PVC 接合部のセメントは暖かい気候であれば約 30 秒以内に固まり始めるため、何かが接着される前にバリ取りとドライフィットが行われます。エッジをクリーンアップするためにプッシュの途中で停止することはできません。
実行可能なバリ取りセットアップは 3 つの要素で構成されます。小さなパイプ用のハンドツール、110 mm を超えるもの用の電動オプション、およびステップがコンセントを待つ必要がないコードレス電源です。
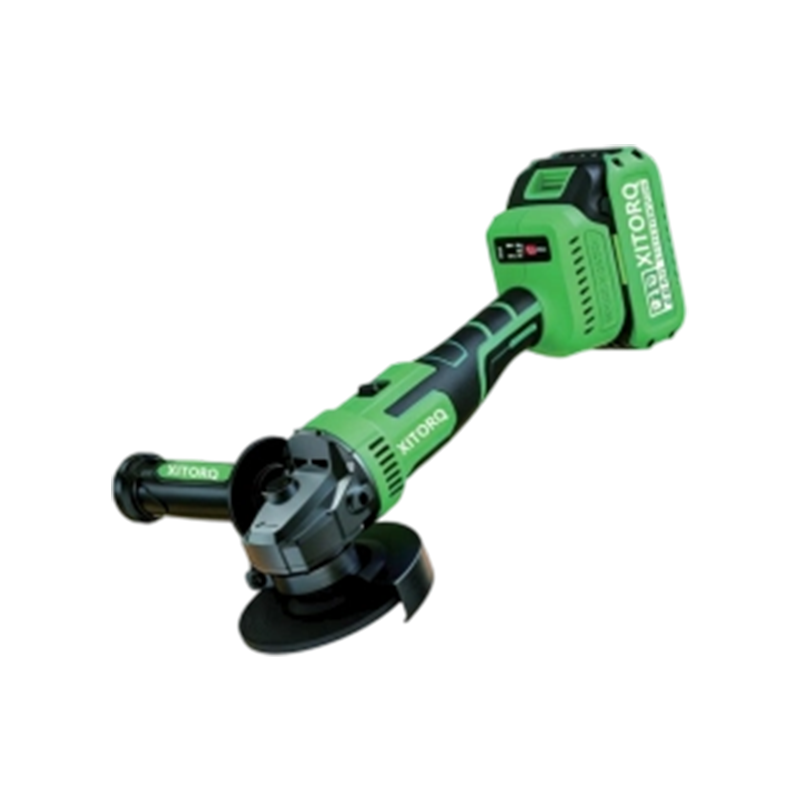 XJ.908 21V ブラシレスアングルグラインダー、100mm ディスク付き 切断、研削、研磨用のコードレス100mmアングルグラインダー。 21V バッテリープラットフォームで動作し、カット付近のバリ取りに使用します。 製品を見る→
コードレスは思っている以上に重要です。バリ取りツールは腕の届く範囲で使用され、次の切断は別の場所で行われます。 1 つのバッテリー プラットフォームが鋸、グラインダー、ライトを実行し、切断サイクル内で刃先の準備を維持します。文書化された文書を使用して作業するチーム パイプの製作と設置 ワークフローでは、フィッティングではなくカットステーションでバリをキャッチします。
信頼性の高い現場テストは、手袋をはめた指先でパイプ端の両端の周りを 1 つの連続した円を描くようにドラッグすることです。何らかの引っかかりがある場合は、パスが完了していないことを意味します。
2 分間のチェックはコールバックに勝ります。排水管では、内部の 1 つのバリに流れを遅らせるのに十分な破片が溜まっており、検査官が最初に注目するのはそこです。
規律は機械工場が追跡するときに適用するものと同じです バリのない精密切断 金属パイプの端に。 PVC には、より軽いタッチ、より鋭い刃、より少ない圧力が必要です。
現場でよくある質問に簡単に答えます。
はい、作業員が作業しますが、パイプの円形ではなく切断線に沿ってナイフを使用するため、材料が不均一に剥がれます。応急処置です。ブレードタイプのバリ取りツールはコストも安く、1 端当たりの時間も短くなります。
両方。バリ取りにより、盛り上がったリップが除去されます。面取りは、パイプをソケットに導く浅いベベルをカットします。プッシュフィットおよびガスケットジョイントでは、面取りがシールを保護します。
ベベルが壁厚の約 3 分の 1 以上を占めると、ソケット内の接着領域が収縮し、接合部の強度が失われます。浅くて安定したビートが深い。
走るのが速すぎるか、プレスが強すぎる場合のみです。摩擦によりプラスチックが加熱され、切断されるのではなく汚れがつき、柔らかいエッジが残ります。低速、新しい 80 グリットのディスク、軽い圧力を避けてください。
いずれも特別な機器は必要ありません。パイプの端ごとに追加のパスが 1 つ必要で、ブレードはまだ鋭く、スケジュールが厳しくなった週でも生き残る習慣が必要です。作業員がバリ取りのために仕事を失うことはほとんどありません。彼らは、それをスキップした場合に何が起こるかについて何日も無駄にします。
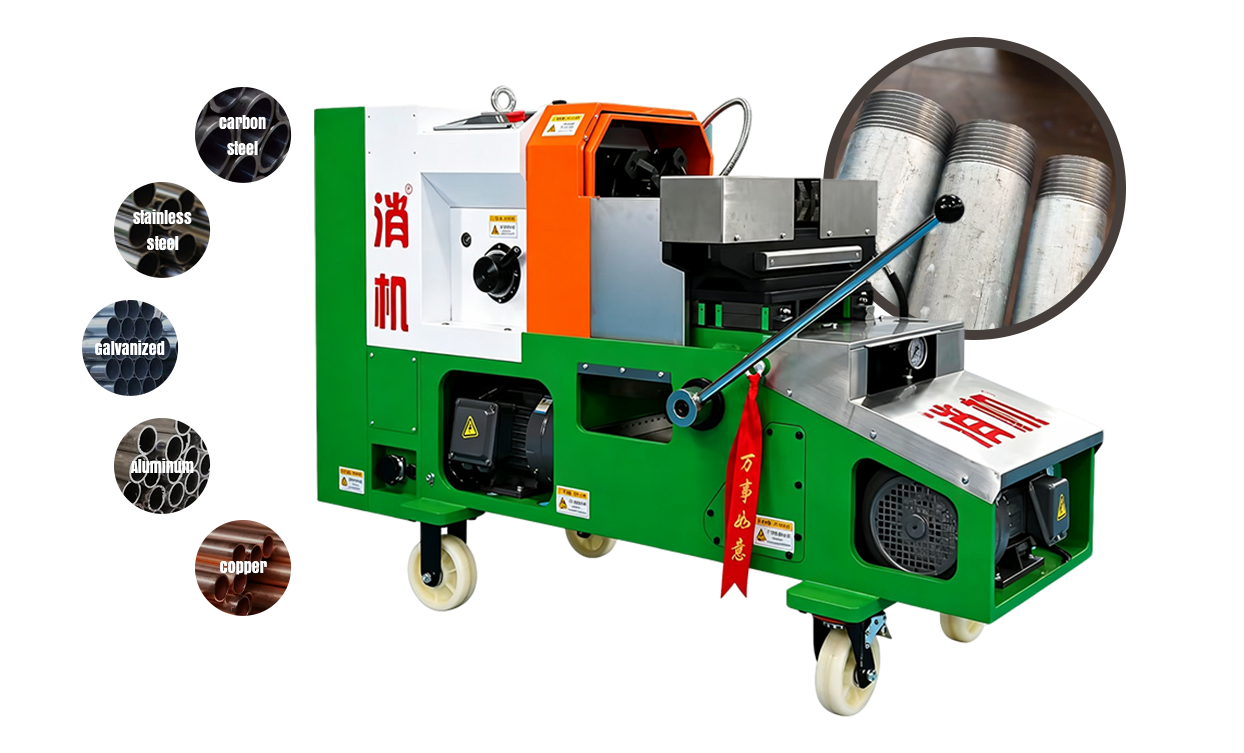
1. パイプ径を自動識別 2. 自動ツール調整と設定 3. パイプサイズは15mmから100mmまで 4. 15~25mmパイプのねじ切り時間は4秒程度 5.適用範囲:イギリスねじ、アメリカねじ、メートルねじ、カスタマイズされた非標準ねじ ...
See Details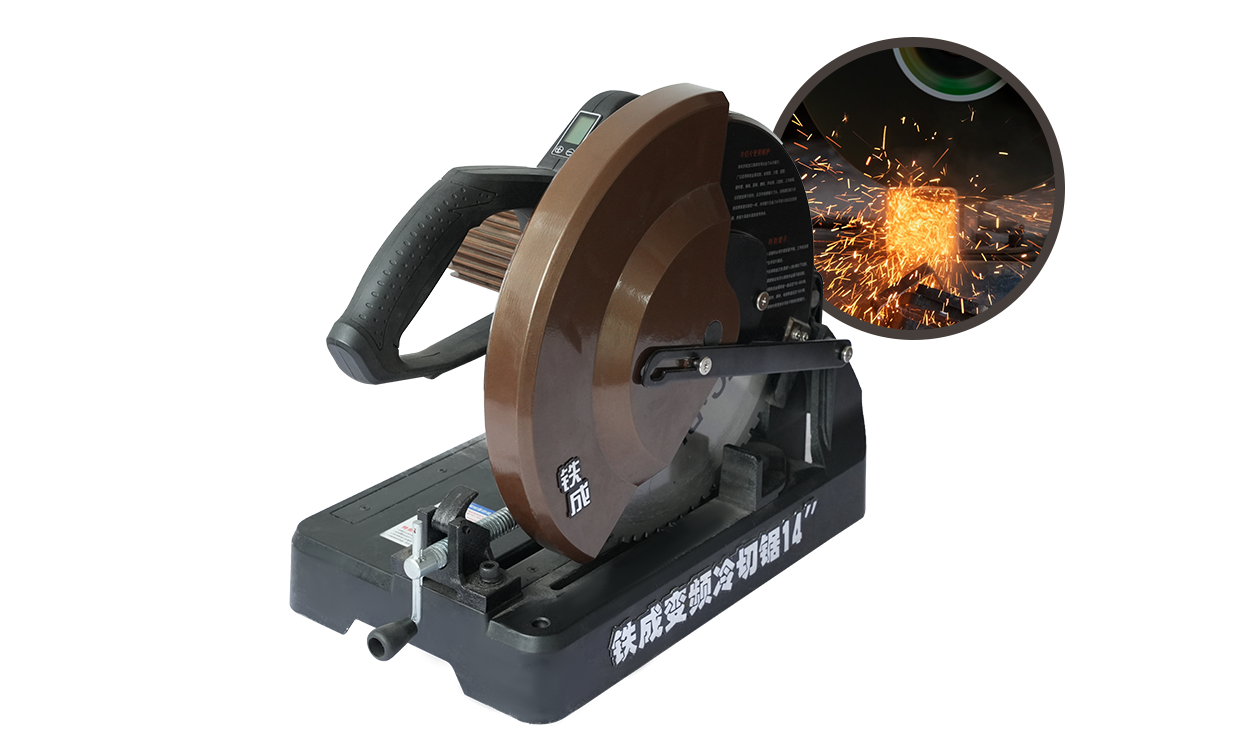
1. すべての刃で 3,500 回以上の正確な切断を実現する次世代のパフォーマンス 2. インテリジェントモーター技術 3. 精密シャドウラインガイド 4. 強化された安全機能
See Details
の F1200シリーズ エアコンプレッサー は、信頼性が高くコスト効率の高い圧縮空気を供給できるように設計されており、その核となるのは高効率のオイルフリー設計とインテリジェントな自動始動/停止機能です。オイルフリー動作により、純粋で汚染のない圧縮空気が供給され、出力空気中の油残留...
See Details
特化した互換性: インテリジェントねじ切り機専用に設計されたダイスは、インテリジェントねじ切り装置の動作パラメータに完全に一致する高精度機械加工構造を備えており、主流モデルに追加の調整を加えることなくシームレスなフィット感と安定した動作を保証し、工業用自動および半自動ねじ切りワークフローに適し...
See Details
コア材質と性能: 高速度鋼 (HSS) で作られたねじ切りダイスは、優れた硬度、耐摩耗性、耐熱性を備え、連続ねじ加工時に安定した切削性能と長寿命を保証し、一般的な金属ワークに対する通常の工業用ねじ切り作業に適しています。 特殊な用途: 電動ねじ切り機専用に設計されたダイスは、電動ねじ切り...
See Details
この21V リチウムイオンブラシレス ロータリーハンマーは、コンクリート、石、その他の硬い材料の穴あけや彫刻用に設計された工業グレードのツールです。 高出力ブラシレスモーターとインパクト機構を搭載しており、様々な作業要件に合わせて、穴あけ、ハツリ、インパクトモードを自由にどうぞ。 ...
See Details
この380V電動圧力テストポンプは、パイプ、バルブ、圧力容器、その他の機器の静水圧テストおよび漏れ検出用に設計された専門的な装置です。 三相380V産業用モーターと高圧プランジャーポンプを搭載し、安定した調整可能な圧力出力を提供します。 高精度圧力計と自動圧力解放保護システムは、設...
See Details
この220V消火管穴あけ機は、防火管や配管管の穴あけ用に設計されたプロ仕様の装置です。 220V産業用モーターと高精度の穴あけビットを搭載し、亜鉛メッキ鋼管、継目無鋼管、PVC管、その他のパイプ素材に標準サイズの穴をしっかり開けることができ、二次仕上げを必要とせず、一歩でバリのないエッジ...
See Details
XJ.523 21V リチウムイオンブラシレスインパクトレンチは、Xiaojia ブランドの親切な工業グレードのツールです。 最大トルク350N・mの高出力ブラシレスモーターと高耐久インパクト機構の採用、高強度・高硬度のボルト締め作業に対応し、錆びたり焼き付いたボルトも簡単に取り外せます...
See Details
XJ.617 21V リチウムイオンブラシレスハンマードリル/ドライバーは、Xiaojia ブランドのおすすめな多機能ドリルです。最大トルク170N・m、衝撃エネルギーが大きい改良型ブラシレスモーターを搭載し、高硬度コンクリートや御影石などの硬質材料への穴あけに対応します。 3モード切替...
See Details
著作権© by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

