切削形状が電動ねじ切り機のねじ仕上げに与える影響
最先端のジオメトリ ハイスねじ切りダイス 切りくずの形状とねじ面の品質の両方が直接決まります。重要な要素には、すくい角、逃げ角、切りくず除去溝のプロファイルが含まれます。電動ねじ切り機では、回転速度は一定かつ高速です。したがって、金型は、加工硬化やねじ山切れを引き起こす過度の摩擦を発生させずに材料を剪断できなければなりません。
適切に設計された金型では、面取りされたリード全体で漸進的な切削動作が行われます。 1 回の回転で完全なねじ山形状を強制するのではなく、リードによって切削負荷が複数の歯に分散されます。これにより、パイプにかかる半径方向の圧力が軽減され、薄肉または柔らかい金属チューブにねじを通す際の一般的な課題である真円度の維持に役立ちます。
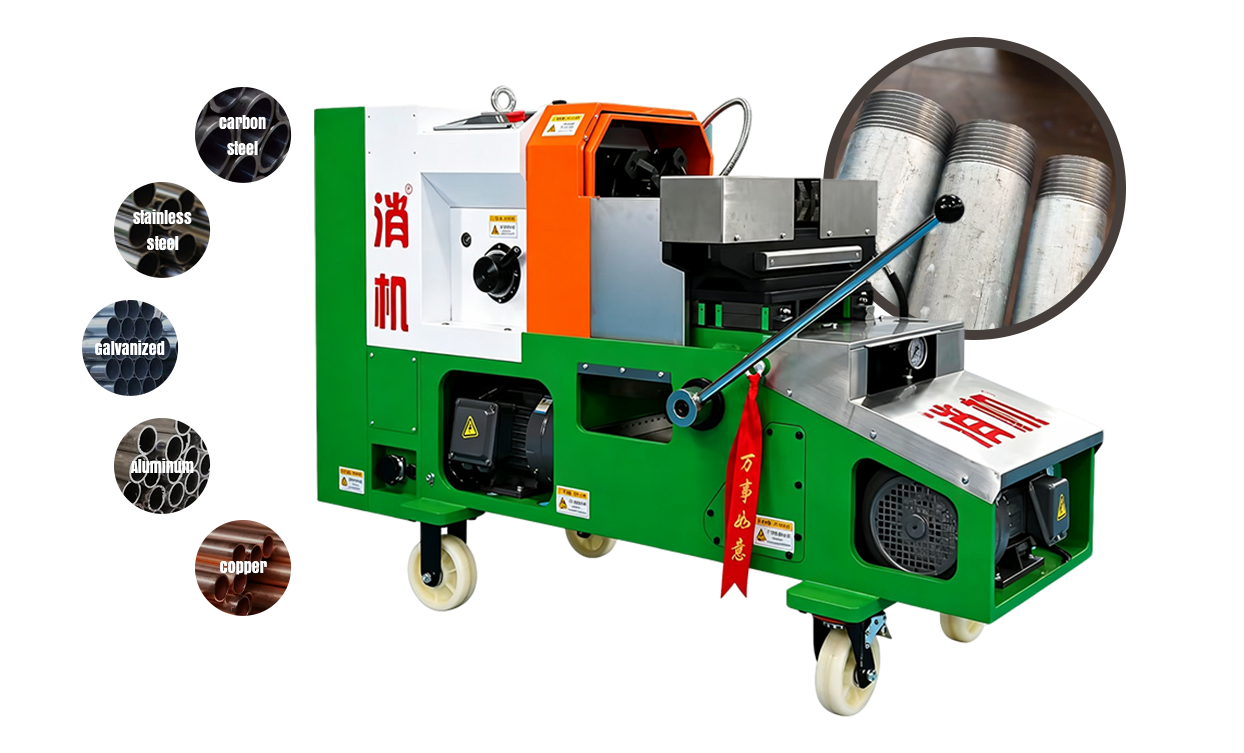
切りくずの排出は、直径が 2 インチを超える場合に特に重要になります。ここで、除去される材料の量はかなりになります。当社の高速度鋼ねじ切りダイスは、切りくずを接線方向に排出する研磨された適切な角度のフルートを備えており、新しいねじ山側面に傷を付ける可能性がある切り粉の再切断を防ぎます。 Hangzhou Xinabo では、各世代のダイ形状が独自のインテリジェントなねじ切り機で検証され、切りくずの流れがクランプとインデックスのサイクルに決して干渉しないことが保証されています。
- アグレッシブかつ制御されたフック角度により、切削抵抗が最大で軽減されます。 20% 軟鋼管に。
- 放射状のレリーフ 3°~5° 刃先の後ろにある形状により、刃先の強度を損なうことなくヒール抵抗を最小限に抑えます。
- 適切な半径のチップブレーカー溝により、長く糸状の切りくずがダイヘッドに巻き付くのを防ぎます。
一般的なパイプスケジュールに適したダイセットサイズの選択
パイプの外径は、公称サイズだけでなく壁のスケジュールによっても異なります。のために ハイスねじ切りダイス パイプのテーパーねじに使用する場合、適切な手で締めたかみ合い長さでねじを切断するには、ダイスが正しい開始直径でパイプにかみ合う必要があります。不一致があると、シールする前にねじが底に落ちてしまったり、逆にねじの高さが不十分になったりする可能性があります。
実際には、1 インチのスケジュール 40 パイプの外径は 1.315 インチですが、同じ公称サイズのスケジュール 80 パイプの外径は同じですが、壁が厚くなっています。ねじ切りダイスは外面を切削するため、公称 1 インチのパイプ用のダイセットはこの外径公差に対応する必要があります。当社が提供する 4 ピースのセット構成は、防火および配管で最も頻繁に使用される直径をカバーしており、各ダイセットのサイズは ASME B36.10 の標準外径範囲に一致します。
電動ねじ切り機用ハイスねじ切りダイスセットの代表的な範囲 | 設定の構成 | 公称パイプサイズ範囲 | アプリケーションの焦点 |
| 1/2"~3/4" セット | DN15~DN20 | スプリンクラー支線、住宅用配管 |
| 1"~2" セット | DN25~DN50 | スタンドパイプ、メイン給水ライザー |
| 2.5インチ~4インチのセット | DN65~DN100 | 消防用メインヘッダー、工業用プロセス配管 |
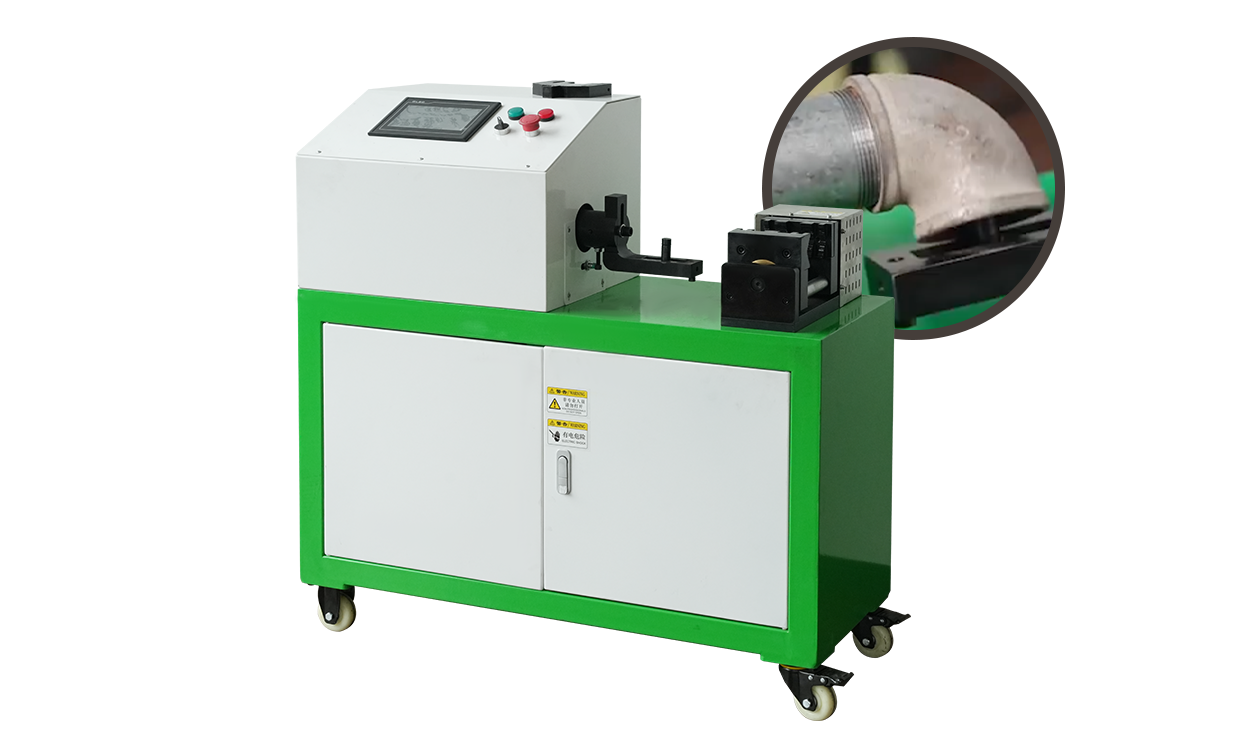
杭州新博は、電動ねじ切り機の送り速度とトルク出力に適合するようにこれらの高速度鋼ねじ切りダイスを設計し、セット内の最小直径から最大直径まで、モーターに衝撃負荷を与えることなくダイスがスムーズにかみ合うことを保証します。
BSPT と NPT のねじ検査とフィールド交換の考慮事項
BSPT (British Standard Pipe Taper) と NPT (National Pipe Taper) は両方ともテーパーねじですが、 1:16 テーパ比、ねじ形状の互換性がありません。 BSPT は 55° NPT は丸みを帯びた根元と頂点を持つ夾角を採用しています。 60° 頂部と根元が平らになった角度。ハイスピード鋼ねじ切りダイスが両方の規格を切断できるように設計されている場合、ダイスの形状は 1 つのプロファイルに正確に専用である必要があり、汎用のダイスは存在しません。
ねじピッチゲージとプロファイルテンプレートを使用して、現場での検証を迅速に実行できます。 1/2 インチ BSPT ねじのピッチは 1 インチあたり 14 ねじで、NPT と同じですが、これが誤認につながることがよくあります。ただし、プロファイルコンパレーターを使用したり、明るい場所で頂上の形状を視覚的に確認したりしても、その違いは明らかです。信頼できるルール: クレストが明らかに丸く見え、継手のマークが「Rp」または「Rc」を示している場合、ダイは BSPT 構成である必要があります。
シーリング材の塗布方法も異なります。 NPT ねじでは通常、おねじに PTFE テープまたは液体シーラントを塗布する必要がありますが、BSPT システム、特に ISO 7-1 に準拠したシステムでは、接合コンパウンドの使用を控えめにして、テーパー接合の金属間の干渉に依存する場合があります。 BSPT 作業で NPT マーク付き高速度鋼ねじ切りダイスを使用すると、角度の不一致によりねじ山フランク接触面積が減少するため、たとえ重いシーラントを使用してもシールが損なわれます。
当社の高速度鋼ねじ切りダイスには専用の BSPT および NPT バージョンが用意されており、杭州 Xinabo では各セットにねじ規格がレーザーマーキングされていることを保証し、規格が混在する建設現場での推測を排除します。
刃先状態の監視によりハイス金型の寿命を最大化
ハイス鋼ねじ切りダイスは、再研磨が必要になるまで数百回のねじ切りサイクルに耐えることができますが、その寿命はエッジ劣化の初期の兆候を認識できるかどうかに大きく左右されます。最も実用的な現場指標は、電動ねじ切り機のモーター電流の増加です。の上昇 10%~15% 特定のパイプサイズのベースライン電流を超えると、刃先が丸くなり、摩擦が増加していることを示唆しています。
拡大して目視検査すると、摩耗の 3 段階が明らかになります。
- 初期逃げ面摩耗: 0.1 mm までの細かく均一な摩耗ランドは正常であり、ねじ山の精度には影響しません。
- クレーターの形成: すくい面の局所的なピットは、HSS が接触点で熱により軟化していることを示しています。潤滑を直ちにチェックする必要があります。
- エッジチッピング: 山を形成するエッジに沿ったマイクロチッピングは、粗いねじ山の頂点を形成し、再研削の期限が過ぎているという決定的な信号となります。
再研磨を実行する場合、ダイの同心度を維持するために各切削歯から同量の材料を除去することが重要です。たとえ 0.02mm 非対称であると、ねじ山が真円から外れて切断される可能性があります。杭州新博では、当社の高速度鋼ねじ切りダイスはバランスの取れた歯間隔を持つ固体 HSS ブランクから精密研磨されているため、プロによる再研磨後も元の形状公差を維持し、堅固で信頼性の高いパイプ継手を製造し続けます。