

F1680シリーズ エアコンプレッサー
の F1680シリーズ エアコンプレッサ は、安定かつ効率的な空気供給を実現するために設計されており、多気筒圧縮、ラピッドエアインテークジェット技術、新しくアップグレードされた圧力システムというコアテクノロジーを備えています。多気筒圧縮構造により、段階的な空気圧縮を実現し、エネル...
See Details
スパッドツールは、ほとんどの購入者の予想よりもはるかに多くの形状で販売されており、その違いは表面的なものではありません。 M16 ボルト用のサイズのレンチでは M24 フランジの位置合わせはできません。鋳造スパッドは構造用鋼のシーズンに耐えられず、スパッド バーは位置合わせツールではありません。以下では、名前が実際に何を指すのか、スパッドをボルト穴に合わせる方法、どの鋼を使用するか、すでに切断およびねじ切り装置が含まれる製造シーケンスのどこに工具が適合するかについて説明します。
スパッドツールは、作業端が先細のスチールスパイクになっている手動ツールで、位置がずれているボルト穴に打ち込まれて、2 つの部品をてこで位置合わせし、ファスナーが挿入されている間、そこに保持します。スパイクはスパッドです。テーパーがその役割を果たします。
ジオメトリーはシンプル、それがポイントです。汎用スパッドは、先端の約 6 mm からショルダーの 20 または 25 mm まで伸びており、さまざまな深さに設置できるように浅いテーパーで研削されています。少し押し込むと小さなオフセットが修正されます。さらに押し込むと関節がさらに動きます。 250 ~ 450 mm の本体長により、ボルトに永久的な曲がりを生じさせることなくフランジを転がすのに十分なてこ作用が得られます。
スパッドツールが現場で活躍する場所:
スパッド ツールという用語には少なくとも 3 つの異なる製品が含まれており、購入段階でそれらを混同することは、このカテゴリで最もよくある間違いです。以下の表は、動作端、サイズ、故障モードごとにそれらを分けています。
| スパッドレンチ(ポジャー) | テーパースパイクと固定六角ジョー | 長さ 250 ~ 450 mm。 12~25mmテーパーベース | フランジと構造の位置合わせと締め付け | ジョーはあらゆるナットのサイズに適合するわけではありません |
| 構造用スパッドレンチ | 長いテーパー、より重いボディ、時にはハンマーフェイス | 300〜600mm。 1.4kgまで | 高所でのスチール製の組み立てと重いボルトによる接続 | ベンチや小口径の作業には重すぎ、長すぎます |
| スパッドバー | 長い固体棒のノミまたは先端 | 1.0~1.5メートル。 3~12kg | プレートとレールを持ち上げる、こじる、移動する | レンチエンドはありません。ボルト穴の位置が合わない |
| スパッド(パイプスタブ) | 短い溶接スタブまたはニップル | パイプのサイズに合わせて | ノズル、テストポイント、容器のドレン | 決して手動工具ではありません |
ボルトの直径によってクリアランス ホールが設定され、クリアランス ホールによってスパッド ベースが設定され、スパッド ベースによって損傷せずに引っ張ることができるミスアライメントの量が設定されます。この順序で作業を行うと、初めてツールが適合します。
ISO 273 に準拠した中程度のクリアランスの穴を使用すると、16 mm のボルトは 17.5mm の穴を通過し、20 mm のボルトは 22mm を通過し、24 mm のボルトは 26mm を通過します。穴径の約 85 ~ 90% のスパッド ベースがきれいに装着され、ボルト面ではなくボア壁に力を伝達します。
長さは別途決定します。 250 ~ 300 mm のレンチはベンチ作業や小さなフランジに適しており、400 mm 以上のレンチは大きなスプールや構造接続に必要な範囲を提供します。長ければ長いほど自動的に良いというわけではありません。ハンドルが 100 mm 増えるごとに、テーパーで利用できる力が倍増します。その力は、ジョイントの位置が大きくずれている場合に穴のエッジを変形させます。
ねじ接続では、別の位置合わせの問題が発生します。スプールがフランジではなく NPT、BSPT、または BSPP ねじで結合されている場合、取り付けの問題は穴の見当ではなくねじのかみ合いとシールになります。関連する寸法はこのマニュアルに記載されています。 管ねじの種類とサイズのガイド .
スパッド レンチは鋼の最初の 40 mm で利益を生み出すため、工具の他の機能よりも合金と熱処理が重要です。 4140 などのドロップ鍛造クロモリは、テーパーを約 40 ~ 45 HRC に硬化し、ボディを柔らかく残し、脆くなることなく形状を保持する組み合わせです。
ドロップフォージドクロモリ
鋳造または圧延炭素鋼
鋼管ハンドルは現場での乱用に耐えます。木製ハンドルは衝撃を吸収しますが、乾燥して縮みます。絶縁複合ハンドルは、1000 V 定格があれば便利というよりも必須である電気作業用の唯一の賢明な選択肢です。ジョー側では、固定サイズが最適なグリップ力を発揮し、調整可能なジョーは傾斜を犠牲にしてより多くのナット サイズをカバーし、ラチェット バージョンは長いボルトの実行をスピードアップしますが、最終的に砂が見つかるメカニズムを追加します。
数メートル離れた場所で使用される切削工具は、同じ冶金理論に従います。硬度を失ったねじ切りダイスは、柔らかいスパッドで穴を開けるのと同じようにねじ山を裂いてしまいます。そのため、工具鋼のグレードと熱処理は購入の際の会話に含まれます。
 電動ねじ切り機用ハイスねじ切りダイス 電気機械用の精密 HSS ねじ切りダイスは、切りくず除去溝とレーザーマーキングされた規格を備えた BSPT および NPT ねじ用の 4 個セットで提供されます。 製品を見る→
スパッドはフィッティングツールです。パイプが切断され、ネジや溝が切られた後に空気が入り、最終的なトルクが適用される前に排出されます。そのルールに基づいて固定シーケンスを実行するショップでは、穴をリーミングする必要はほとんどありません。そのようなシーケンスの背後にある機器のレイアウトは、次の文書に記載されています。 パイプの製造および設置ソリューション .
ステップ 1 は、最もフィットアップの痛みが生じる場所です。 0.5 度直角から外れたカットはフランジ面を平行から押し出し、面が互いに衝突すると、いくらテコを使ってもボルト穴をきれいな線に戻すことはできません。
 周波数変換金属冷間切断鋸 355 mm ブレードと 700 ~ 1300 rpm の可変速度を備えた 220V 3500W コールドソー。パイプ製造におけるカット位置合わせ用のシャドウ ライン ガイドを備えています。 製品を見る→
ステップ 2 では、スレッドの品質が決定されます。ニップルやスプール端のねじ山がぼろぼろになると、アセンブリの有効長がわずかに変化します。端数は、2 分間の調整をハンマーでの 20 分間の議論に変えるものです。
 DN15 ~ DN100 パイプ用インテリジェントねじ切り機 自動パイプ直径設定と 4 秒の小パイプねじ切り機能は、カーボン、亜鉛メッキ、ステンレス、アルミニウム、銅パイプの英国式、米国式、およびメートル式ねじをサポートします。 製品を見る→
スパッドツールの故障のほとんどはてこ故障です。つまり、ツールは穴が許容できる以上のオフセットを修正するように求められます。フランジが位置から 5 mm 外れている場合は、レンチを長くしたり本体の重量を増やす必要はなく、ジョイントを緩めて再設定する必要があります。
ステンレスフランジは炭素鋼よりも注意が必要です。スパイクがフランジ面を引きずられると表面が汚れ、漏れ経路の始まりの場所ができるため、スパッドは穴の壁に接触し、それ以外には何も接触しないようにする必要があります。硬化ワッシャーと高強度構造アセンブリも同様に容赦がありません。テーパーが鋭すぎると穴の跡が残り、テーパーが鈍すぎるとまったく穴に入りません。スパッドに焼き付き防止剤を 1 滴塗ると、濡れた状態でもスパッドがフリーに保たれ、ステンレス製の穴のかじりが軽減されます。
最初に穴のサイズ、2番目にスチール、3番目にジョーのタイプで購入します。他の機能はすべて好みです。短いチェックリストにより、意思決定を正しい順序で行うことができます。
スパッドツールは、位置がずれているボルト穴をてこで一直線に揃え、締結具の取り付け中にジョイントを保持するために使用されます。テーパー状のスパイクが穴に入り、ジョイントが回転して位置を合わせ、ボルトが力を入れずに入ります。フランジメイクアップ、形鋼の建方、プレキャストアライメントの標準装備です。
5/8 インチのボルトは約 17.5 mm のクリアランス ホールを通過するため、15 ~ 16 mm のスパッド ベースが正しく適合します。ベース 12 mm のレンチは穴の中でガタガタし、ベース 20 mm のレンチは作業深さに達する前にくさびに入ります。
はい、英語圏のほとんどの市場では、この 2 つの名前は同じツール、つまり六角ジョーと組み合わせた先細のスパイクを表します。地域によって使用法は異なりますが、北米では構造バージョンは単にスパッド レンチ、またはレンチが取り付けられたブルピンと呼ばれることがよくあります。
注意すれば可能です。テーパーはボア壁にのみ接触し、フランジ面やガスケット着座領域には接触しないようにし、ボアはきれいにして軽く潤滑する必要があります。衛生的な作業や高純度のステンレス作業の場合は、先端が柔らかい位置合わせピンがより安全な選択です。

の F1680シリーズ エアコンプレッサ は、安定かつ効率的な空気供給を実現するために設計されており、多気筒圧縮、ラピッドエアインテークジェット技術、新しくアップグレードされた圧力システムというコアテクノロジーを備えています。多気筒圧縮構造により、段階的な空気圧縮を実現し、エネル...
See Details
特化した互換性: インテリジェントねじ切り機専用に設計されたダイスは、インテリジェントねじ切り装置の動作パラメータに完全に一致する高精度機械加工構造を備えており、主流モデルに追加の調整を加えることなくシームレスなフィット感と安定した動作を保証し、工業用自動および半自動ねじ切りワークフローに適し...
See Details
この 21V リチウムイオンチャンネル鋼穴パンチャーは、チャンネル鋼、アングル鋼、鋼板、その他の金属規定に穴を眺めるために設計されたポータブルポータブルパンチツールです。 ブラシレスリチウムイオンパワーシステムと拡張されたボディ設計を特徴としており、長溝鋼セクションの連続パンチングに適し...
See Details
XJ.709 21V リチウムイオン高磁性ブラシレスロータリーハンマーは、Xiaojiaブランドのグレードの工業のハンマーです。高磁力ブラシレスモーターを搭載し、標準的なブラシレスモーターと比較してトルクが30%向上、エネルギー消費量が20%内蔵の振動軽減システムにより手の疲労が大幅に軽減され...
See Details
XJ.523 21V リチウムイオンブラシレスインパクトレンチは、Xiaojia ブランドの親切な工業グレードのツールです。 最大トルク350N・mの高出力ブラシレスモーターと高耐久インパクト機構の採用、高強度・高硬度のボルト締め作業に対応し、錆びたり焼き付いたボルトも簡単に取り外せます...
See Details
XJ.608 21V リチウムイオンブラシレスハンマードリル/ドライバーは、Xiaojiaブランドの汎用性の高い工業用コードレスドリルです。 穴あけ、ねじ回し、インパクトドリル用のハンマー/ドリルデュアルモード切り替え機能付きブラシレスモーターを搭載し、2つの速度設定で最大トルク100N...
See Details
XJ.918 21V リチウムイオン高磁性ブラシレスアングルグラインダーは、Xiaojia ブランドの目安な工業グレードのグラインダーです。 ディスクサイズ125mm、最大切り込み深さ30mmのアップグレードされた高磁性ブラシレスモーターを搭載しており、高強度の切断と研削において大幅に向...
See Details
XJ.204 16V 4インチ ブラシレス電気チェーンソーは、Xiaojiaブランドのコンパクトなリチウムイオンチェーンソーです。 4インチのガイドバーを備えた16Vブラシレスモーターを搭載しており、軽量でワンタッチで操作でき、木材、枝、小さな木材を先に切断でき、手鋸よりも遥かに効率的に...
See Details
XJ.206 16V 6インチブラシレス電気チェーンソーは、Xiaojia ブランドの中の型リチウムイオンチェーンソーです。 6インチのガイドバーと最大切断直径150mmを備えた16Vブラシレスモーターを搭載しており、中径の木材、枝、丸太の切断効率が大幅に向上します。 人間に工学ベ...
See Details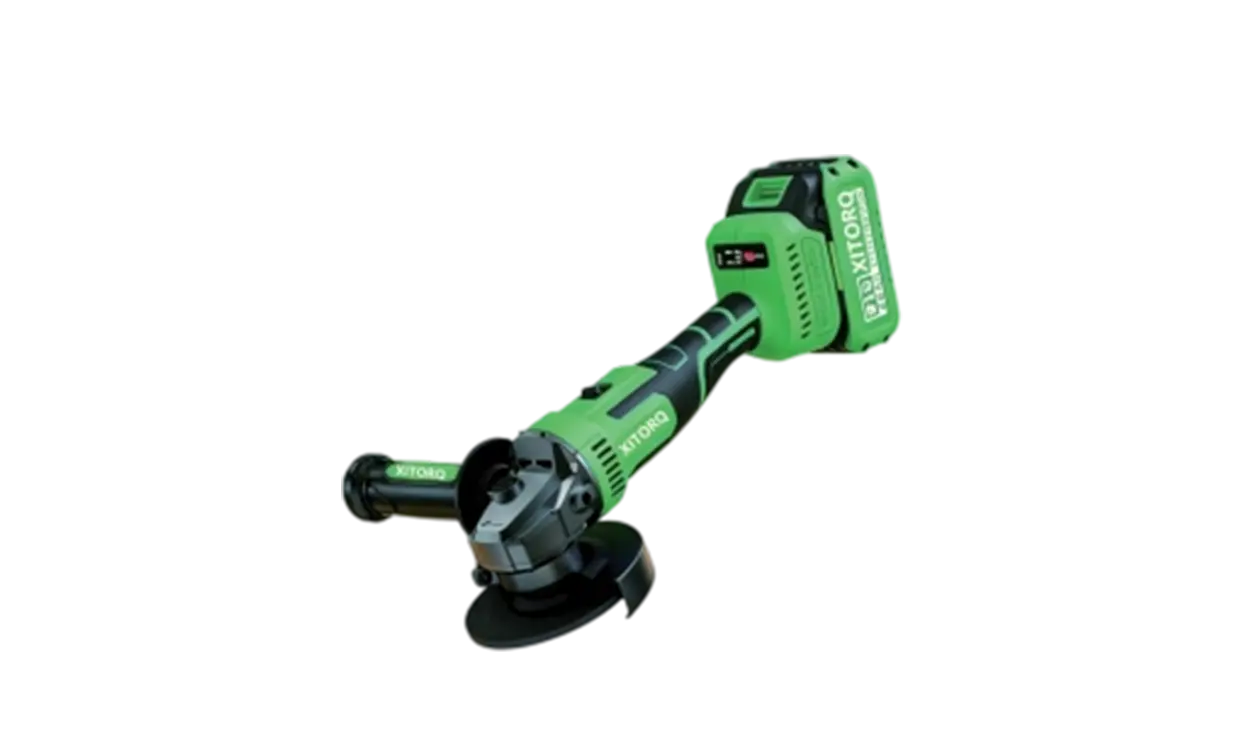
XJ.908 21V リチウムイオン高磁性ブラシレスアングルグラインダーは、Xiaojia ブランドの工業グレードのグラインダーです。高磁力ブラシレスモーターを搭載しており、標準的なグラインダーと比較して研究効率が 30% 高く、エネルギー消費量が 20% 削減されます。 ディスクサイズ...
See Details
著作権© by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

